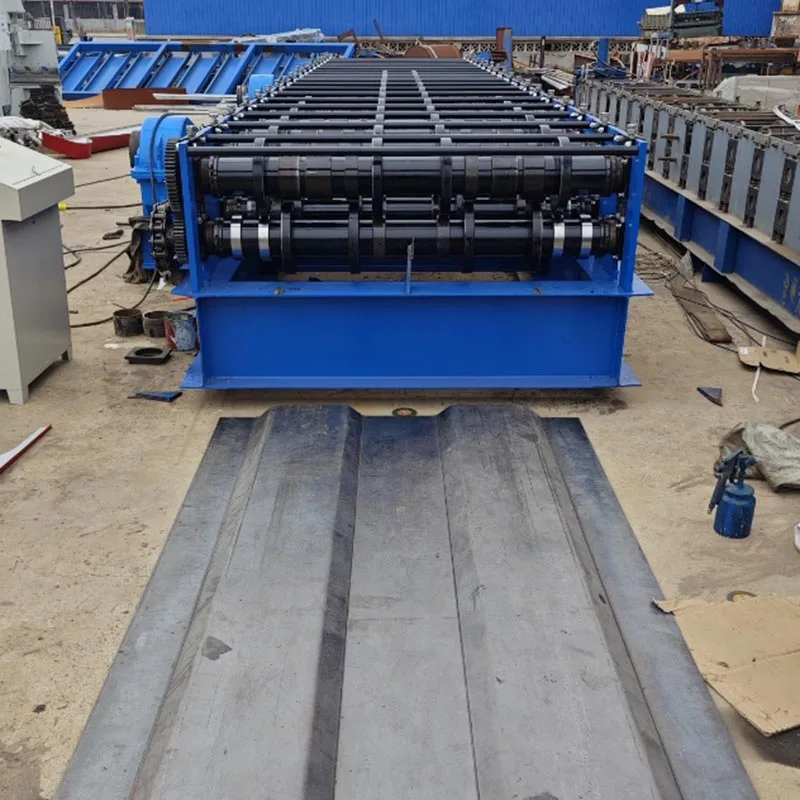
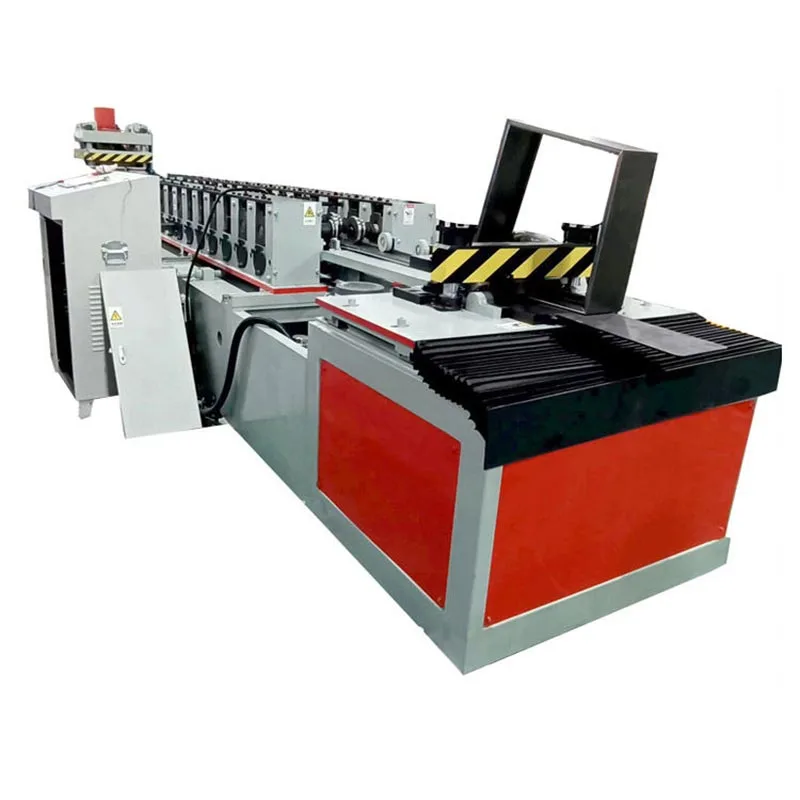
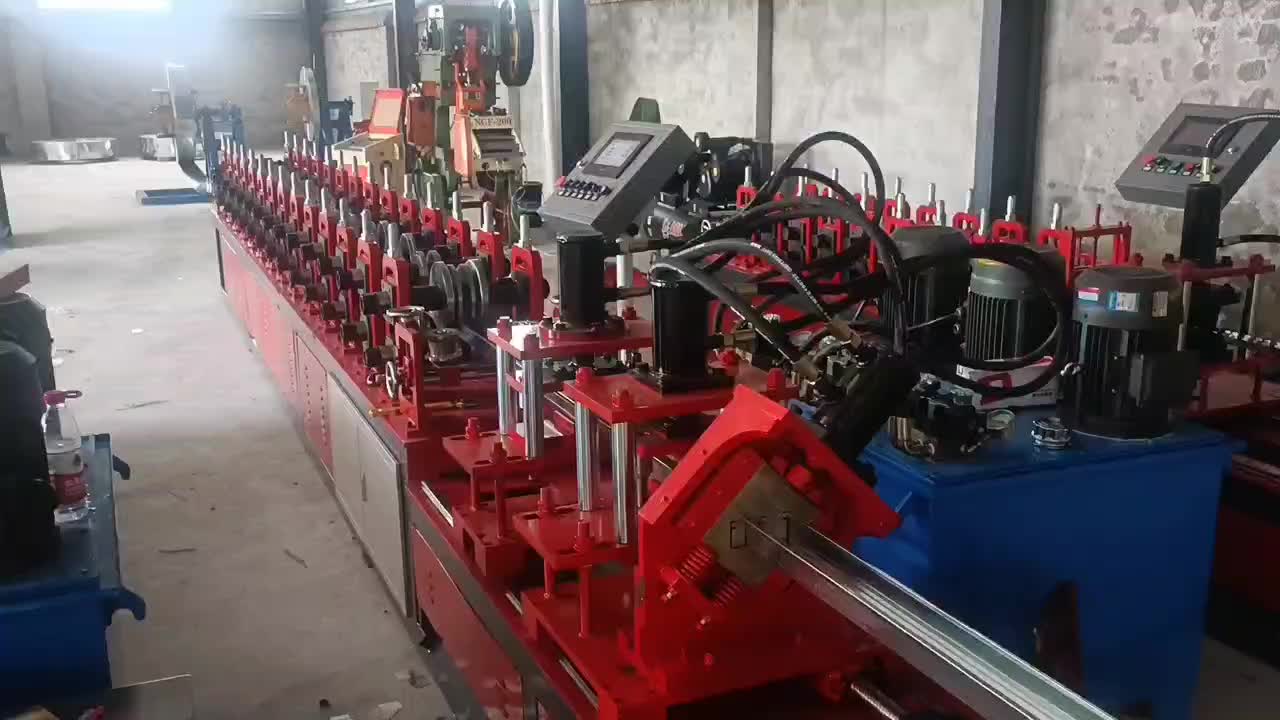
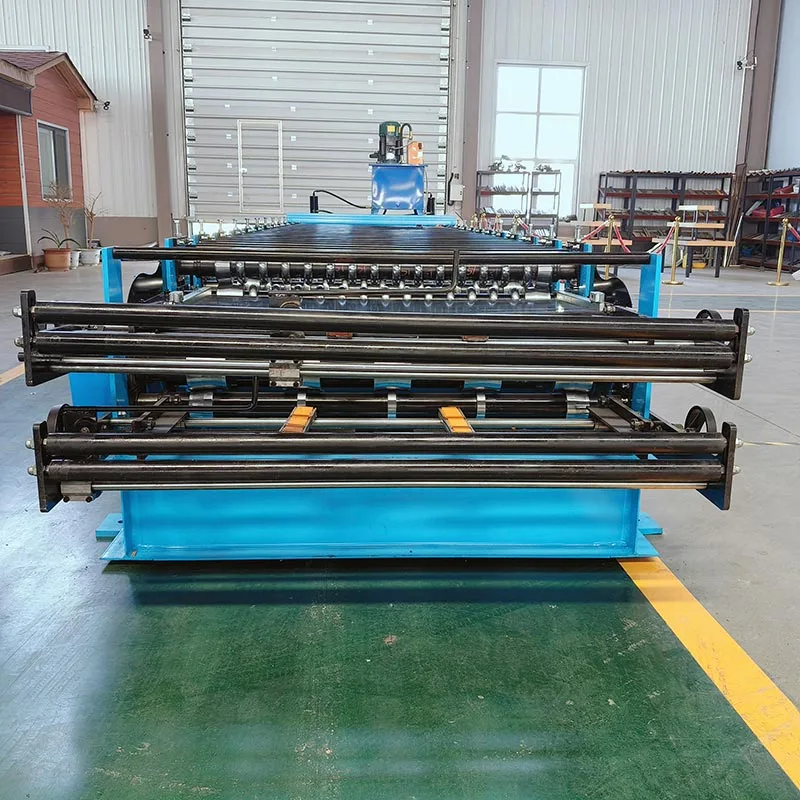
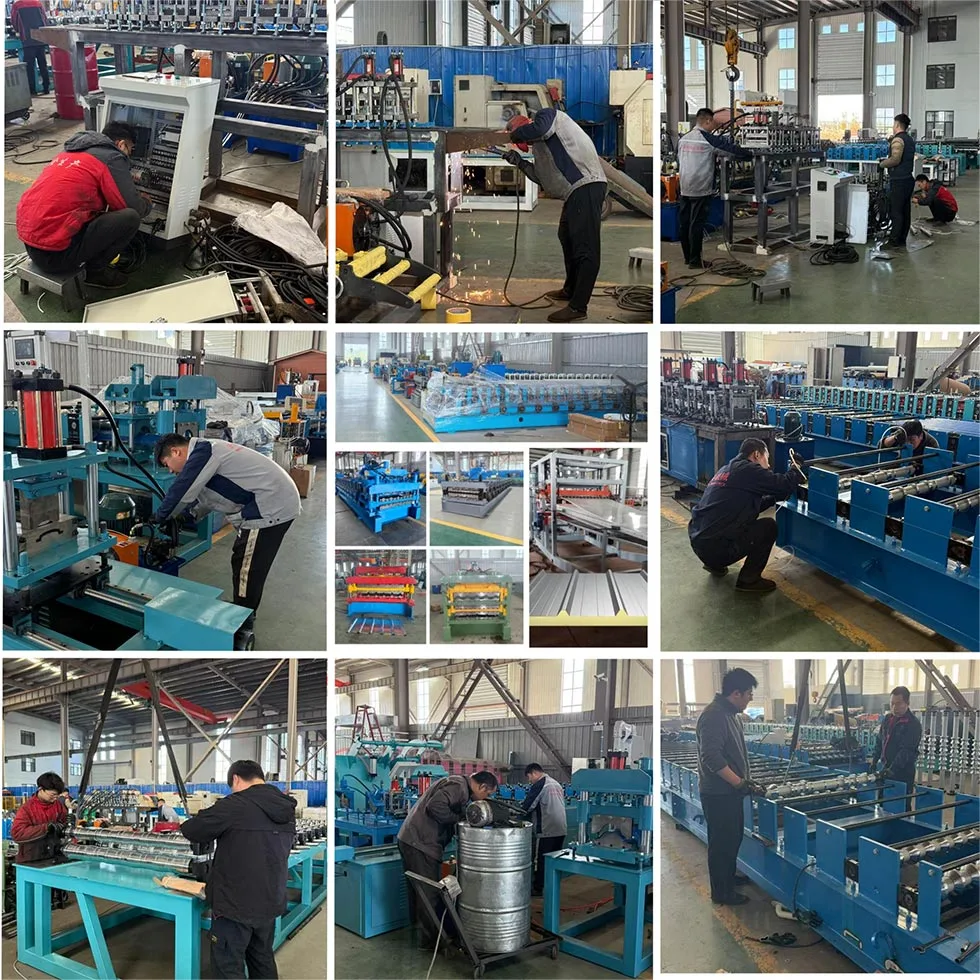
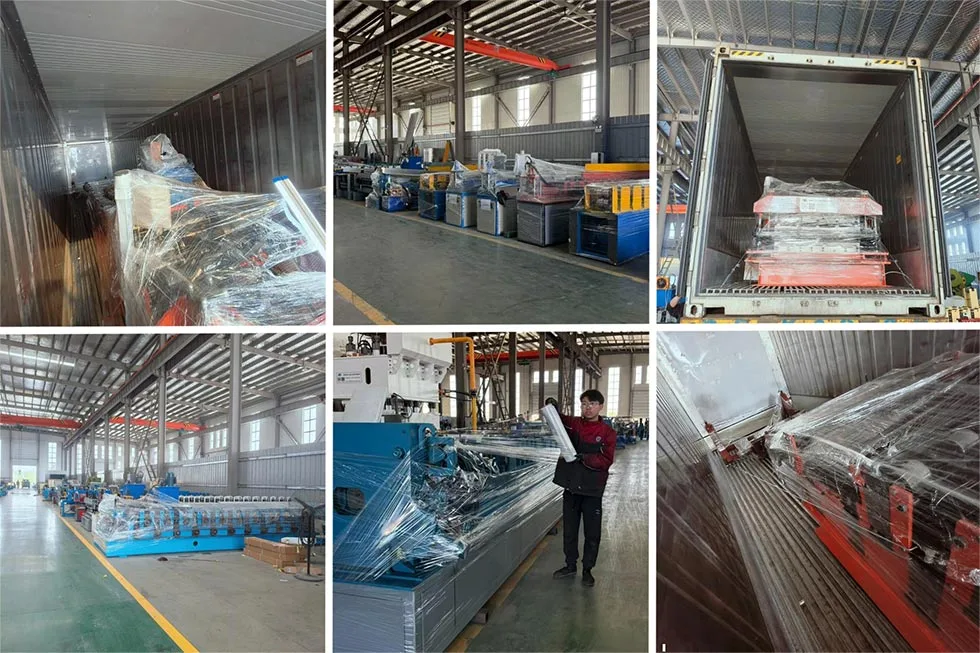
पारफू इंटरनॅशनल ट्रेडिंग कंपनी लिमिटेड द्वारा उत्पादित लाइट स्टील कील मशीन टू-इन-वन मशीन औद्योगिक उपकरणांचा एक प्रगत भाग आहे. हे बांधकाम उद्योगासाठी डिझाइन केलेले आहे. हे मशीन दोन आवश्यक फ्रेमिंग घटक तयार करते. हे उभ्या स्टड आणि ट्रॅक आहेत (ज्याला टॉप आणि बॉटम रनर किंवा स्वर्ग आणि पृथ्वी कील देखील म्हणतात).
पारंपारिकपणे, या प्रोफाइलसाठी दोन स्वतंत्र मशीन आवश्यक आहेत. ही नवीन टू-इन-वन प्रणाली दोन्ही कार्ये एकत्र करते. ते
आहे
एक अत्यंत कार्यक्षम आणि जागा-बचत उपाय. लाइट स्टील कील मशीन टू-इन-वन मशीन या घटकांपासून बनवते
गुंडाळलेले
गॅल्वनाइज्ड स्टीलच्या पट्ट्या. हे उच्च अचूकता आणि गतीसह कार्य करते.
हे मशीन आधुनिक ड्रायवॉल आणि हलक्या वजनाच्या स्टील फ्रेम बांधणीसाठी आवश्यक आहे. ते
मदत करते
भिंती आणि छतासाठी सांगाडा तयार करा. त्याचे एकात्मिक डिझाईन इमारतीमध्ये एक महत्त्वपूर्ण पाऊल आहे
साहित्य निर्मिती.
तपशीलवार वर्णन
लाइट स्टील कील मशीन टू-इन-वन मशीन संपूर्ण रोल फॉर्मिंग सिस्टम आहे. ते साधे यंत्र नाही. प्रक्रिया
अनकॉइलर (पे-ऑफ स्टँड) पासून सुरू होते. कच्च्या मालाची गुंडाळी धरून ती सहजतेने मध्ये पोसणे हे त्याचे काम आहे
उत्पादन लाइन.
A. हा प्रारंभ बिंदू आहे.
त्यात कच्च्या मालाची मोठी गुंडाळी असते. सामग्री सामान्यत: गॅल्वनाइज्ड स्टीलची पट्टी असते. uncoiler फीड
सहजतेने आणि सातत्याने मशीनमध्ये पट्टी करा. यात अनेकदा ब्रेकिंग यंत्रणा असते. हे पासून कॉइल प्रतिबंधित करते
खूप जलद unrolling.
B. मार्गदर्शक आणि लेव्हलिंग डिव्हाइस
हे युनिट वक्र सुधारते आणि स्टीलच्या पट्टीतून वळण काढून टाकते. ते तयार होण्यापूर्वी सामग्री सपाट करते
प्रक्रिया सरळ आणि अचूक उत्पादने तयार करण्यासाठी हे आवश्यक आहे.
C. सर्वो-चालित डिकॉइलर (पर्यायी परंतु सामान्य)
ही एक अत्याधुनिक आहार व्यवस्था आहे. हे उच्च-परिशुद्धता नियंत्रणासाठी सर्वो मोटर वापरते. ते साहित्य खेचते
अचूक लांबी पुढे. कटिंग-टू-लांबीच्या प्रक्रियेसाठी हे आवश्यक आहे. हे प्रत्येक स्टड आणि ट्रॅक पीस सुनिश्चित करते
समान निर्दिष्ट लांबी आहे.
D. मुख्य रोल फॉर्मिंग स्टेशन
हे यंत्राचे हृदय आहे. त्यात रोलिंग मिल स्टँडची मालिका असते. प्रत्येक स्टँडमध्ये कडकपणाचा संच असतो
स्टील रोलर्स (डाय). या रोलर्सचा आकार विशिष्ट असतो.
पट्टी प्रत्येक सलग स्टँडमधून जाते. प्रत्येक पायरीवर, रोलर्स हळूहळू स्टील वाकतात. ते त्यास आकार देतात
अंतिम प्रोफाइलमध्ये. टू-इन-वन मशीनसाठी, हे स्टेशन स्टड आणि ट्रॅक प्रोफाइल दोन्ही तयार करण्यासाठी डिझाइन केलेले आहे.
E. प्रोफाइल स्विचिंग यंत्रणा
हे मुख्य वैशिष्ट्य आहे जे ते "टू-इन-वन" बनवते. हे दोन मशीन्स एकत्र जोडलेले नाहीत. तो एक बुद्धिमान आहे
प्रणाली स्विचिंग दोन प्राथमिक मार्गांनी केले जाऊ शकते:
मॅन्युअल रोलर बदल: ऑपरेटर फॉर्मिंग स्टेशनमधील काही रोलर्स भौतिकरित्या बदलतो. ही पद्धत आहे
किफायतशीर. हे अशा कारखान्यांसाठी योग्य आहे ज्यांना प्रोफाइल वारंवार स्विच करण्याची आवश्यकता नाही.
स्वयंचलित/सर्व्हो स्विचिंग: ही एक अधिक प्रगत प्रणाली आहे. ठराविक रोलर्स आत हलवण्यासाठी मशीन सर्वो मोटर्स वापरते
आणि स्थितीबाहेर. बदल नियंत्रण पॅनेलद्वारे केला जातो. हे वेगवान आहे आणि कमीतकमी शारीरिक श्रम आवश्यक आहे.
हे उत्पादनाच्या धावांमधील डाउनटाइम मोठ्या प्रमाणात कमी करते.
F. पंचिंग आणि नॉचिंग युनिट
स्टडला अनेकदा प्लंबिंग आणि इलेक्ट्रिकल वायरिंगसाठी छिद्रे लागतात. ट्रॅकला जोडण्यासाठी किंवा मजबुतीकरणासाठी खाचांची आवश्यकता असू शकते.
हे युनिट हायड्रॉलिक किंवा वायवीय पंचांनी सुसज्ज आहे. हे उच्च अचूकतेसह हे छिद्र आणि खाच तयार करते.
पंचिंग पॅटर्न प्रोग्राम करण्यायोग्य आहे.
G. कटिंग सिस्टीम
प्रोफाइल पूर्णपणे तयार झाल्यानंतर, ते लांबीमध्ये कापले जाते. हे सामान्यत: हाय-स्पीड हायड्रॉलिक फ्लाइंगद्वारे केले जाते
कट ऑफ सॉ. कटर सामग्रीसह हलतो. हे स्वच्छ, बुरशी-मुक्त कट करते. मग ते त्याच्या सुरुवातीस परत येते
पुढील भागासाठी स्थिती. कट लांबी नियंत्रण प्रणाली मध्ये सेट आहे.
H. आउटपुट टेबल आणि स्टॅकर
तयार झालेले स्टड किंवा ट्रॅक मशीनमधून पोचवले जातात. आउटपुट टेबल त्यांना प्राप्त करते. अनेकदा, एक स्वयंचलित
स्टेकर तुकडे मोजतो. हे सुलभ हाताळणी आणि शिपिंगसाठी त्यांना व्यवस्थित स्टॅकमध्ये बंडल करते. हे अंतिम फेरी स्वयंचलित करते
प्रक्रियेची पायरी.
मानक पॅरामीटर्स
हे लाइट स्टील कील मशीन टू-इन-वन मशीनचे पॅरामीटर्स निर्माता आणि मॉडेलनुसार बदलू शकतात. येथे वैशिष्ट्यपूर्ण आहेत
तपशील:
पॅरामीटर
तपशील श्रेणी
नोट्स
साहित्य जाडी
0.4 मिमी - 1.2 मिमी
बहुतेक अनुप्रयोगांसाठी सामान्यतः 0.5 मिमी, 0.6 मिमी, 0.8 मिमी.
साहित्य रुंदी
100 मिमी - 200 मिमी
हे स्टील कॉइलच्या रुंदीचा संदर्भ देते.
तयार उत्पादन परिमाणे
- स्टड खोली
50 मिमी - 150 मिमी
सामान्य आकार: 50 मिमी, 75 मिमी, 100 मिमी, 150 मिमी.
- ट्रॅक रुंदी
स्टडच्या खोलीशी जुळते
ट्रॅक उत्तम प्रकारे स्टड बसविण्यासाठी डिझाइन केले आहे.
उत्पादन गती
15 - 45 मीटर प्रति मिनिट
गती प्रोफाइल जटिलता आणि मशीन मॉडेलवर अवलंबून असते.
रोल फॉर्मिंग स्टेशन्स
18 - 25 स्थानके
अधिक स्टेशन्स नितळ, अधिक अचूक फॉर्मिंगसाठी परवानगी देतात.
मुख्य मोटर पॉवर
10 HP - 25 HP
रोल फॉर्मिंग स्टेशनला शक्ती देते.
नियंत्रण प्रणाली
टच स्क्रीनसह पीएलसी
Siemens, Mitsubishi किंवा Allen-Bradley सारखे ब्रँड सामान्य आहेत.
कटिंग अचूकता
± 0.5 मिमी
सुसंगत भाग लांबीसाठी खूप उच्च परिशुद्धता.
मुख्य फायदे
हे दोन कार्ये एकत्र करते परंतु दोन स्वतंत्र मशीनपेक्षा कमी जागा आवश्यक आहे. याचा अर्थ एक लहान पाऊलखुणा आणि
मजल्यावरील जागा, स्थापना आणि देखभाल यासाठी लक्षणीय कमी खर्च.
हे दोन ऐवजी एक मशीन आहे. हे महत्त्वपूर्ण फॅक्टरी मजल्यावरील जागा वाचवते.
दोन स्वतंत्र मशीन खरेदी करण्यापेक्षा प्रारंभिक गुंतवणूक कमी आहे.
यामुळे वीज आणि देखभालीचा खर्च कमी होतो.
उच्च लवचिकता आणि द्रुत बदल:
निर्माते स्टड आणि ट्रॅक बनवण्यामध्ये सहजपणे स्विच करू शकतात.
हे त्यांना बाजाराच्या मागणीला त्वरित प्रतिसाद देण्यास अनुमती देते.
स्वयंचलित स्विचिंग अखंड, जलद बदल सुनिश्चित करते. हे डाउनटाइम अगदी कमीत कमी ठेवते.
उत्कृष्ट उत्पादन गुणवत्ता:
इंटिग्रेटेड डिझाईन स्टड आणि ट्रॅक प्रोफाईल पूर्णपणे जुळले आहेत याची खात्री करते. याचा परिणाम चांगला-फिटिंगमध्ये होतो,
मजबूत बिल्डिंग फ्रेम. रोल तयार करण्याची प्रक्रिया एक सुसंगत, उच्च-गुणवत्तेचे उत्पादन तयार करते.
श्रम बचत आणि वापरणी सोपी:
एका मशीनसाठी फक्त एक किंवा दोन ऑपरेटरची आवश्यकता असते. स्वयंचलित प्रक्रियेमुळे अत्यंत कुशल कामगारांची गरज कमी होते.
पीएलसी नियंत्रण प्रणाली ऑपरेशन सोपे आणि अंतर्ज्ञानी करते.
एकूण उत्पादकता वाढली:
कॉइलपासून तयार पॅलेटपर्यंतची संपूर्ण प्रक्रिया हा एक सतत आणि अत्यंत अनुकूल केलेला प्रवास आहे. हे एकात्मिक
दृष्टीकोन एकूण उत्पादकतेमध्ये लक्षणीय वाढ देते.
उच्च गती आणि किमान डाउनटाइम यामुळे प्रति शिफ्ट जास्त आउटपुट होते.
यामुळे उत्पादकाची क्षमता आणि नफा वाढतो.
अनुप्रयोग परिस्थिती
हे लाइट स्टील कील मशीन टू-इन-वन मशीन विविध श्रेणीसाठी मुख्य घटक तयार करण्यात विशेष आहे.
बांधकाम प्रणाली.
अंतर्गत विभाजन भिंती:
हे इमारतींच्या आत लोड-असर नसलेल्या भिंतींसाठी स्टड आणि ट्रॅक तयार करते. हे कार्यालये, हॉटेलमध्ये वापरले जातात.
रुग्णालये आणि निवासी अपार्टमेंट.
निलंबित मर्यादा:
मशीनची अष्टपैलुत्व मुख्य धावपटू आणि निलंबित छतावरील ग्रिडसाठी भिंतीचे कोन अचूकपणे तयार करण्यापर्यंत विस्तारते
प्रणाली
लाइट गेज स्टील फ्रेमिंग (LGSF):
आधुनिक बांधकामात, संपूर्ण इमारती शीत-निर्मित स्टील फ्रेम्ससह बनविल्या जातात. हे यंत्र यासाठी खास आहे
या संरचनेसाठी आवश्यक असलेल्या भिंतींच्या फ्रेम्स तयार करणे.
साहित्य उत्पादक:
प्राथमिक वापरकर्ते असे कारखाने आहेत जे बांधकाम बाजारासाठी लाइट स्टील कील प्रोफाइल तयार करण्यात माहिर आहेत.
ते हे साहित्य बांधकाम कंपन्या आणि वितरकांना पुरवतात.
उत्पादन कार्यप्रवाह
लाइट स्टील कील टू-इन-वन मशीनचे ऑपरेशन स्पष्ट, तार्किक क्रमानुसार होते.
पायरी 1: तयारी आणि सेटअप
गॅल्वनाइज्ड स्टीलची कॉइल अनकोइलरवर ठेवा. ऑपरेटरने नंतर ते सुरक्षितपणे स्थितीत लॉक केले पाहिजे. द
पट्टीचा शेवटचा भाग मॅन्युअली मार्गदर्शकाद्वारे आणि पहिल्या फॉर्मिंग स्टेशनमध्ये भरला जातो. नियंत्रण पॅनेलवर,
ऑपरेटर इच्छित प्रोफाइल (स्टड किंवा ट्रॅक) निवडतो. ऑपरेटर आवश्यक लांबी, प्रमाण आणि सेट करतो
काम कॉन्फिगर करण्यासाठी तपशील पंचिंग.
पायरी 2: रोल तयार करण्याची प्रक्रिया
मुख्य मोटर सुरू होते. प्रत्येक स्थानकातले रोलर्स फिरू लागतात. स्टीलची पट्टी मशीनद्वारे ओढली जाते. ते
प्रत्येक फॉर्मिंग स्टेशनमधून जातो. आकार हळूहळू अंतिम सी-आकार (स्टड) किंवा यू-आकार (ट्रॅक) मध्ये वाकलेला आहे
प्रोफाइल मशीनमध्ये स्वयंचलित स्विचर असल्यास, संबंधित रोलर्स निवडलेल्या प्रोफाइलसाठी स्वतःला समायोजित करतात.
पायरी 3: पंचिंग आणि नॉचिंग
जसजसे तयार केलेले प्रोफाइल पुढे सरकते तसतसे ते पंचिंग युनिटच्या खाली जाते. हायड्रॉलिक पंच खाली उतरतात. ते निर्माण करतात
स्टडच्या जाळ्यातील अचूक छिद्रे किंवा ट्रॅकमधील खाच. हे सतत गतीने घडते.
पायरी 4: लांबीचे कटिंग
पूर्णपणे तयार केलेले आणि पंच केलेले प्रोफाइल कटिंग क्षेत्रापर्यंत चालू राहते. सेन्सर प्रोफाइलचा पुढचा भाग ओळखतो. द
सर्वो डिकॉइलर योग्य लांबी दिलेली आहे याची खात्री करते. फ्लाइंग कट-ऑफने प्रोफाइलवर क्लॅम्प्स पाहिले. ते हलते
त्याच्याबरोबर सॉ ब्लेड स्वच्छ, चौरस कट बनवते. कट पूर्ण झाल्यानंतर, सॉ आपोआप मागे घेते आणि
त्याच्या तंतोतंत होम स्थितीकडे परत येते.
पायरी 5: आउटपुट आणि स्टॅकिंग
तयार केलेला स्टड किंवा ट्रॅक आउटपुट टेबलवर पोहोचविला जातो. एक स्वयंचलित काउंटर उत्पादनाचा मागोवा घेतो, आणि एकदा ए
प्रीसेट परिमाण गाठले जाते, स्टॅकिंग यंत्रणा त्यांना व्यवस्थित बंडल बनवते. हे बंडल नंतर तयार आहे
पट्टा आणि काढणे.
पायरी 6: बदला आणि पुन्हा करा
उत्पादने स्विच करणे सोपे आहे: ऑपरेटर HMI वर नवीन प्रोफाइल निवडतो. मशीन एकतर स्व-समायोजित करते किंवा
बदलातून ऑपरेटरला चालते. उत्पादन नंतर नवीन बॅचसाठी पुनरावृत्ती होते.
मशीनपेक्षा जास्त, लाइट स्टील कील मशीन टू-इन-वन मशीन एक धोरणात्मक अपग्रेड आहे: अतुलनीय लवचिकता, लक्षणीय
खर्च कमी आणि उच्च गुणवत्तेची हमी. स्टड आणि ट्रॅक उत्पादन स्वयंचलित करून, ते उत्पादकांना भेटण्यास सक्षम करते
फायदेशीरपणे जागतिक मागणी, ते कार्यक्षम हलके स्टील फ्रेम उत्पादनासाठी निश्चित तंत्रज्ञान बनवते.
रोल फॉर्मिंग मशीन्स, सँडविच पॅनेल मशीन्स, रोल फॉर्मिंग मशीन ॲक्सेसरीजसाठी किंमत आणि प्रकल्प माहिती मिळविण्यासाठी परफूला चौकशी पाठवा. आम्ही 24 तासांच्या आत प्रतिसादाची हमी देतो.
आम्ही तुम्हाला एक चांगला ब्राउझिंग अनुभव देण्यासाठी, साइट रहदारीचे विश्लेषण करण्यासाठी आणि सामग्री वैयक्तिकृत करण्यासाठी कुकीज वापरतो. ही साइट वापरून, तुम्ही आमच्या कुकीजच्या वापरास सहमती देता.गोपनीयता धोरण